

Se um pedido de copo de sorvete de 3 onças der errado, raramente é porque o copo era do tamanho errado. Deu errado porque o diâmetro da borda desviou 3 mm entre duas execuções de produção, porque a tampa foi projetada para um copo de 4 onças com uma abertura de aparência semelhante ou porque a resina escolhida para o corpo ficou quebradiça a -18 graus e os copos racharam no caminho para um trabalho de catering.
Comece com três números: diâmetro do aro, material do corpo e geometria da tampa. Capacidade, qualidade de impressão e preço unitário vêm depois, porque um copo lindamente impresso com tampa que sai na sacola de entrega ainda é uma compra fracassada.
O que se segue é como “3 onças” é realmente definido em uma folha de especificações, quais materiais sobrevivem a um freezer, como a tolerância do aro decide se suas tampas são vedadas, quais documentos coletar antes da primeira remessa, o que determina o preço unitário e como executar um pedido experimental que lhe diga a verdade em duas semanas em vez de dois trimestres.
O que 3 onças significa em uma folha de especificações real
A capacidade dos copos descartáveis é citada de duas maneiras, e misturá-los é a causa mais comum de retrabalho. A capacidade da borda é o volume que o copo retém quando cheio até a borda superior; um copo de "3 onças" geralmente tem capacidade de borda de 88 a 95 ml. O preenchimento funcional é o que você realmente pode servir sem derramar durante o transporte, normalmente 75 a 85 ml, ou cerca de 2,6 a 2,8 onças. Se a sua colher tiver 2,5 onças e as suas xícaras entregarem 78 ml de volume utilizável, você só descobrirá a incompatibilidade no balcão.
| Tamanho nominal | Capacidade da borda (típica) | Preenchimento de trabalho | Diâmetro superior (típico) | Altura (típica) | Uso típico |
|---|---|---|---|---|---|
| 2 onças/59 ml | 58-65ml | 48-56ml | 55-62mm | 40-48mm | Condimento, amostrador |
| 3 onças/89 ml | 88-95ml | 75-85ml | 60-72mm | 50-62mm | Colher individual, colher infantil, voo de degustação |
| 4 onças/118 ml | 118-128ml | 100-112ml | 68-80mm | 55-68mm | Colher dupla, sundae pequeno |
Duas tolerâncias são tão importantes quanto a própria capacidade: diâmetro superior e largura plana do aro. Um molde bem conservado normalmente mantém o diâmetro superior em cerca de mais ou menos 0,3 mm e o nivelamento do aro em cerca de 0,2 mm. Um molde que funcionou durante anos sem manutenção pode oscilar para mais ou menos 1 mm, o que é suficiente para quebrar o encaixe da tampa, mesmo que os copos pareçam idênticos em uma fotografia.
Por que PP ainda é o padrão para sorvete em colher
O polipropileno domina a categoria de copos de sorvete de 3 onças por razões mecânicas, e não comerciais. O PP é semicristalino, portanto, à medida que esfria, sua estrutura ainda absorve o impacto em vez de quebrar. Um copo de PP caiu em um piso de concreto a -18 graus, arranhões ou amassados; ele não se divide em fragmentos como acontece com um material quebradiço. Essa única propriedade é a razão pela qual os fluxos de trabalho do freezer ao balcão usam PP em vez de poliestireno cristal ou PET padrão.
Duas rotas de produção produzem um copo com o mesmo tamanho nominal e se comportam de maneira diferente em serviço:
- Copos moldados por injeção em PP: borda mais pesada e plana com controle dimensional mais rígido. Parede corporal típica de 0,4 a 0,7 mm. Melhor escolha quando as tampas precisam vedar de forma confiável e quando o aro traz a marca impressa.
- Copos blister em PP (termoformados): parede mais fina, menor custo de ferramental, mais rápido para copos lisos de alto volume. Parede corporal típica de 0,3 a 0,5 mm.
Especificamente para sorvetes, a rota moldada por injeção geralmente vence em dois aspectos. A borda permanece mais plana, de modo que as tampas fecham em baixa temperatura sem força extra, e a espessura da parede resiste ao aperto que acontece quando a equipe embala os copos firmemente em uma lixeira do freezer.
Ao escrever a especificação, inclua a classe do material, a espessura da parede do corpo, a largura plana do aro, a capacidade do aro, a referência de cores do masterbatch e o método de impressão. Uma especificação de copo que diz apenas “3 onças, branco, impresso” dá à fábrica espaço para avançar em todos esses seis pontos.
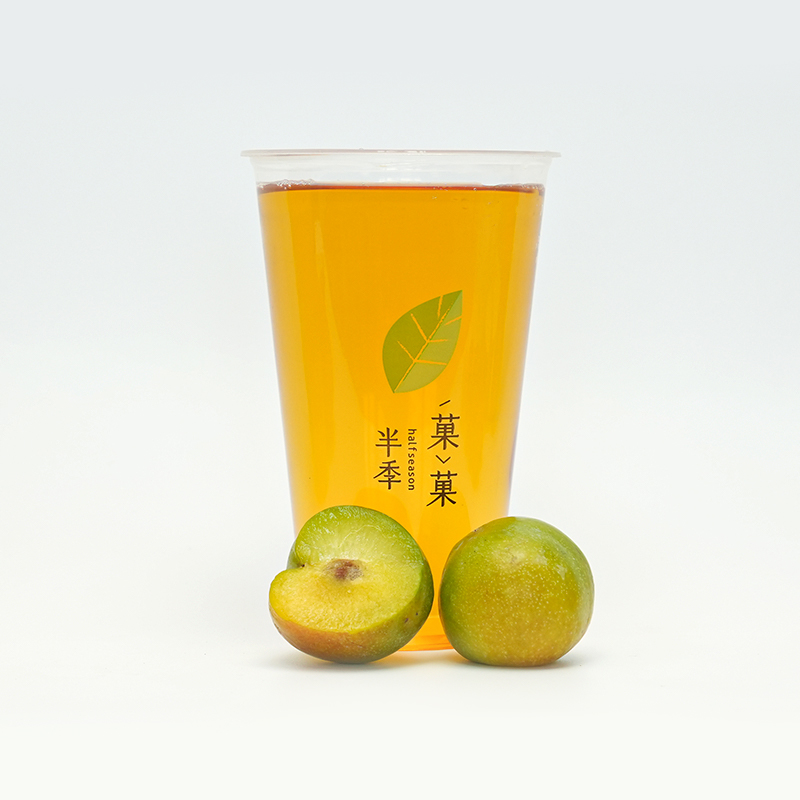 Copo moldado por injeção de PP para serviço de bebidas quentes e frias Para serviços personalizados de bebidas quentes e frias, este copo PP de qualidade alimentar suporta revisão detalhada de especificações e avaliação de teste de queda antes do pedido em massa. Ver Produto →
O impacto do frio é o teste que importa
Peça um teste de queda em vez de uma descrição. Um protocolo viável: condicionar uma caixa cheia a -18 graus durante 24 horas, depois deixar cair dez copos individuais de 1,2 m sobre uma superfície de concreto, com as bordas para cima e para baixo, e fotografar os resultados. Copos que resistem a quedas sem rachaduras ou costuras divididas são adequados para rotas do freezer ao cliente. Copos que sobrevivem apenas a quedas são adequados para atendimento no balcão.
PET, PLA e papel: onde cabem e onde falham
A seleção do material para um copo de 3 onças é uma questão de temperatura antes de ser uma questão de sustentabilidade. Cada material tem uma janela utilizável e o sorvete fica próximo ao fundo dela.
Faixas indicativas de temperatura de serviço em graus Celsius. Confirme os limites reais com base na folha de dados de resina do seu fornecedor.
PET de baixa temperatura é a opção de clareza. Ele dá uma aparência de vidro que mostra bem a cor do produto, e os graus para freezer resistem a temperaturas de serviço abaixo de zero. Seu ponto fraco é o calor: o PET padrão começa a distorcer bem abaixo do ponto de ebulição, por isso não é adequado se o mesmo copo for usado para calda quente ou coberturas quentes. Ele também se torna quebradiço se o tipo não for genuinamente especificado para congelamento; portanto, insista no tipo para baixa temperatura em vez de aceitar um desenho PET de uso geral.
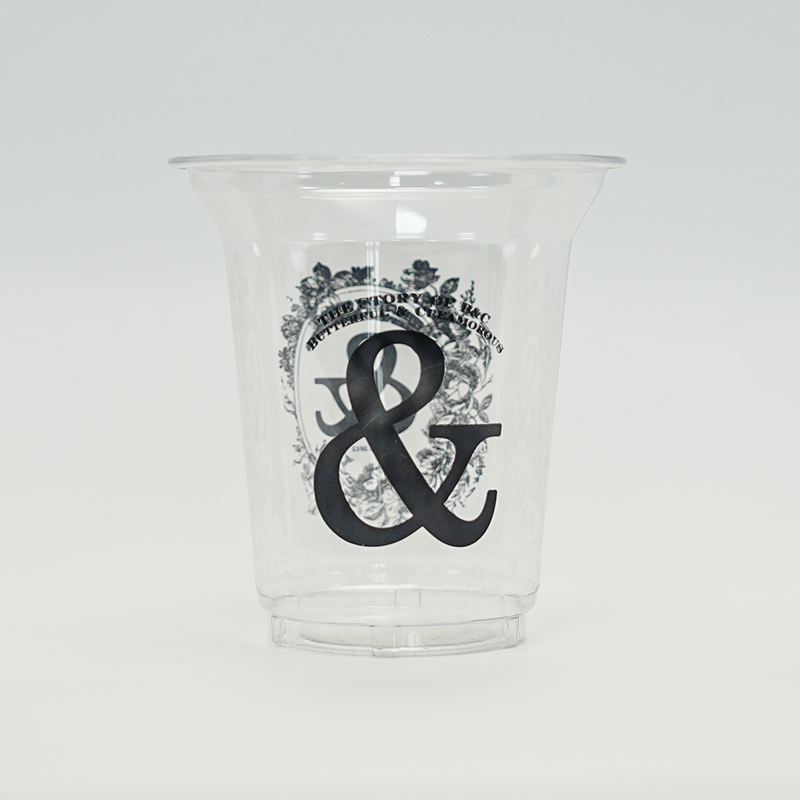 Copo de plástico PET resistente a baixas temperaturas para uso frio e congelado Para embalagens de bebidas frias e congeladas, este copo PET transparente mantém a forma em baixas temperaturas; compare-o com o PLA quando a resistência ao calor não é necessária. Ver Produto →
O PLA é a opção compostável e cada vez mais solicitada por marcas de gelatos com compromissos de sustentabilidade. Seu limite prático é o calor: o PLA amolece em temperaturas muito abaixo do PP, por isso funciona para sobremesas frias e congeladas, mas não para serviços quentes ou ciclos de limpeza com enchimento a quente. O PLA também tem uma vida útil mais curta do que o PP antes de começar a perder resistência ao impacto, portanto, o planejamento do estoque é importante.
Papelão revestido é a opção de marca. Ela imprime lindamente, possui uma forte história de sustentabilidade e é amplamente aceita na reciclagem junto ao meio-fio, onde as instalações permitem. A compensação é dimensional: uma borda de papel deforma-se mais facilmente sob umidade e pressão, portanto o ajuste da tampa deve ser testado novamente em copos de papel, mesmo que a mesma tampa funcione em um copo de plástico do mesmo diâmetro.
Diâmetro do aro e ajuste da tampa: o teste que decide tudo
As tampas são adaptadas ao perfil do aro, não apenas ao diâmetro. Dois copos podem medir 68 mm na parte superior e ainda assim aceitar tampas diferentes, porque a largura plana da borda, a profundidade do corte inferior e o ângulo cônico influenciam o modo como a tampa se encaixa e se fixa.
Se seus copos de 3 onças forem servidos em uma loja, o ajuste da tampa é uma questão de conveniência. Se saírem para entrega, torna-se um risco comercial. Um único copo vazado em um pedido de catering custa mais do que o copo, a tampa e a colher de sorvete juntos.
Um protocolo prático de vazamento e retenção leva cerca de vinte minutos:
- Encha o copo até 80% da capacidade de trabalho com água resfriada a cerca de 4 graus.
- Aplique a tampa com pressão normal com uma mão e confirme se ela está assentada visivelmente em toda a volta.
- Inverta o copo e segure-o por 30 segundos.
- Agite 20 vezes com movimentos verticais moderados.
- Vire-o na vertical e coloque-o de lado por 60 segundos.
- Repita toda a sequência com o copo em temperatura ambiente e novamente após duas horas no freezer.
Zero gotejamento em todas as três condições é a marca de aprovação. Qualquer infiltração na borda significa que a tampa não combina com o copo, mesmo que pareça apertada.
Para aplicações de entrega, observe especificamente as tampas com um cordão de vedação contínuo e uma construção de peça única, que eliminam os pontos fracos da costura dos designs de duas partes. A série à prova de vazamentos patenteada da TOPCUP foi desenvolvida exatamente em torno deste problema: um cordão de vedação mais espesso e um corpo de peça única que mantém sua aderência após manuseio repetido.
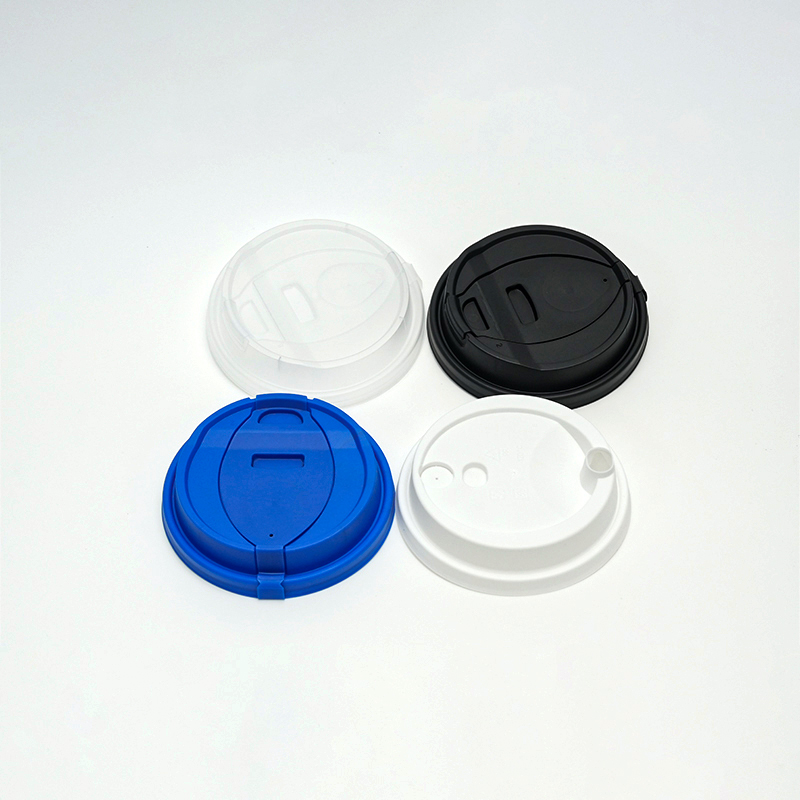 Tampa patenteada à prova de vazamentos de peça única para copos de bebidas Para entrega e transporte, esta tampa inteiriça à prova de vazamentos oferece uma vedação contínua; teste o ajuste de diâmetros de copo menores antes de aprovar as execuções de produção. Ver Produto →
Tampas combinando com xícaras pequenas
Diâmetros menores são menos indulgentes. Um copo de 3 onças tem menos comprimento de borda para distribuir a força de vedação, portanto, o mesmo design de tampa que funciona bem em um copo de bebida de 16 onças pode falhar em um copo de sobremesa de 3 onças. Sempre faça o teste de ajuste no copo específico, na temperatura específica, antes de aprovar uma produção.
Conformidade com contato com alimentos: documentos a serem coletados antes da primeira remessa
Os compradores de embalagens de alimentos são cada vez mais auditados pelos seus próprios clientes, por isso a papelada é tão importante quanto o produto. Para copos plásticos destinados a entrar em contato direto com os alimentos, o fornecedor deve ser capaz de fornecer, mediante solicitação e por lote:
- Uma licença de produção, como a licença de produto industrial nacional chinês QS.
- Certificação de gestão de qualidade, por exemplo ISO 9001.
- Certificação de esquemas de segurança alimentar e de varejo, como o BRC, que muitas cadeias de supermercados e serviços de alimentação exigem de seus fornecedores de embalagens.
- Certificação de segurança em contato com alimentos, como a marca de segurança alemã DIN.
- Relatórios de testes de metais pesados e substâncias restritas, por exemplo, testes RoHS.
- Uma declaração escrita de contato com alimentos identificando o grau da resina e confirmando a conformidade com a regulamentação aplicável ao mercado de destino.
Ajuda saber o que os reguladores realmente pedem no lado da resina, porque "qualidade alimentar" sem uma referência de qualidade não é uma especificação. Uma introdução útil sobre os padrões que regem a produção de copos plásticos e como os fabricantes demonstram conformidade está resumida em este guia para requisitos de segurança alimentar de copos plásticos .
Pergunte também como funciona a rastreabilidade de lote. Se um cliente relatar um problema de odor ou deformação seis meses após a entrega, você desejará rastrear a caixa até um lote de resina e uma data de produção, e não uma garantia geral de que a fábrica é certificada.
O que realmente impulsiona o preço unitário de uma xícara de 3 onças
Os compradores muitas vezes ficam surpresos com o fato de um copo de 3 onças não custar proporcionalmente menos do que um copo de 16 onças. A razão é que um copo pequeno acarreta quase os mesmos custos de impressão, embalagem e manuseio que um copo grande, concentrado em muito menos material.
- Resina 48%
- Embalagem e mão de obra 17%
- Ferramentas e configuração 13%
- Impressão 12%
- Frete 10%
Combinação de custos indicativos para um copo PP impresso de 3 onças em quantidades de pedido de volume médio.
Três alavancas movem o preço mais do que qualquer outra:
- Método de impressão e contagem de cores. Cada cor adicional normalmente adiciona um custo de cilindro ou placa que deve ser amortizado em todo o pedido. A marca de quatro cores em um copo de 3 onças pode agregar mais ao preço unitário do que a própria resina em volumes baixos.
- Amortização de ferramentas. Um molde dedicado para um novo diâmetro de aro tem um custo fixo. Se um molde existente já corresponder às suas especificações, ignore-o completamente.
- Configuração de aninhamento e caixa. Os copos menores ficam bem encaixados, portanto o número de caixas por palete é alto. Especificar um arranjo de embalagem que maximize os copos por caixa reduz o frete mais do que um pequeno desconto em resina jamais reduziria.
Uma lista de verificação prática para pedidos de teste
Execute estas etapas antes de iniciar uma produção completa. A maioria deles não custa nada além de um e-mail e uma prateleira no freezer.
- Solicite um desenho cotado e não uma foto do produto, mostrando capacidade da aba, diâmetro superior, largura plana do aro e parede da carroceria.
- Solicite amostras de pelo menos três datas de produção diferentes, lacradas em sacos, para ver a variação entre lotes.
- Condicione uma caixa a -18 graus por 24 horas e repita o teste de queda.
- Teste o ajuste de cada tampa do saco de amostra, não apenas dos três copos superiores.
- Execute a sequência de inversão, agitação e vazamento lateral descrita acima em três temperaturas.
- Verifique a força de encaixe: os copos devem se separar com uma leve pressão com uma mão, não com um puxão.
- Meça a altura de empilhamento de dez xícaras aninhadas e confirme se corresponde ao plano de embalagem.
- Compare a cor de impressão com a referência aprovada à luz do dia e na iluminação da loja.
- Colete documentos de conformidade e confirme o formato do código do lote.
- Peça uma primeira quantidade pequena e, em seguida, dimensione assim que o teste de vazamento, o teste de queda e a cor de impressão forem aprovados.
Perguntas frequentes
Posso usar as mesmas tampas em copos de 3 onças e 4 onças?
Somente se ambos os copos compartilharem o mesmo diâmetro de aro e o mesmo perfil de aro. Um copo de 3 onças e um copo de 4 onças com o mesmo diâmetro superior de 68 mm muitas vezes pode acomodar a mesma tampa, mas a profundidade do corte inferior e a largura plana da borda também devem corresponder. Teste ambos, não presuma.
Os copos de 3 onças podem ser congelados?
Os copos PP são, e são o padrão mais seguro para armazenamento no freezer e transporte do freezer ao balcão. O PET de baixa temperatura também é adequado quando o tipo correto é especificado. PET padrão, PLA e papelão fino precisam de verificação na temperatura real de armazenamento.
Qual é a quantidade mínima de pedido?
Depende quase inteiramente da impressão. Copos simples em um molde existente muitas vezes podem ser produzidos em quantidades relativamente pequenas, enquanto copos impressos personalizados têm um custo de cilindro ou placa que só faz sentido acima de um determinado volume. Peça ao seu fornecedor para mostrar a quantidade na qual o preço unitário para de cair acentuadamente.
Quantos copos de 3 onças cabem em uma caixa?
Isso varia de acordo com a espessura da parede, o design do encaixe e as dimensões da caixa, mas os copos pequenos encaixados são muito densos. Solicite xícaras por caixa, caixas por palete e peso total da palete e, em seguida, calcule o frete desembarcado por xícara em vez do frete por caixa.
Um fornecedor pode corresponder a uma tampa existente que já tenho em estoque?
Normalmente sim, se enviar a tampa física e o copo deve caber, juntamente com um desenho cotado. Fornecer o copo e a tampa juntos é importante, porque uma tampa que cabe em um aro nominal de 68 mm de uma fábrica pode não caber em um aro nominal de 68 mm de outra.
Nada disso requer conhecimentos especiais, mas exige a compra em dimensões e não em fotografias. Obtenha o desenho, teste o desempenho do freezer, coloque você mesmo as tampas e reúna a documentação de conformidade antes da assinatura do pedido de compra.
Se você estiver comparando dois fornecedores, envie ambos o mesmo desenho dimensionado, a mesma amostra de tampa e o mesmo protocolo de teste de queda. Se você quiser que suas especificações sejam analisadas em relação a um molde existente antes de investir em novas ferramentas, envie para nossa equipe os detalhes do copo e da tampa e diremos qual das duas rotas é realista para o seu volume.